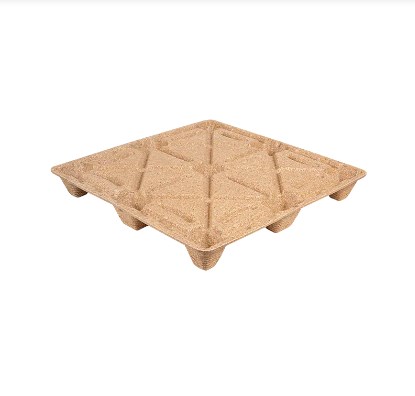
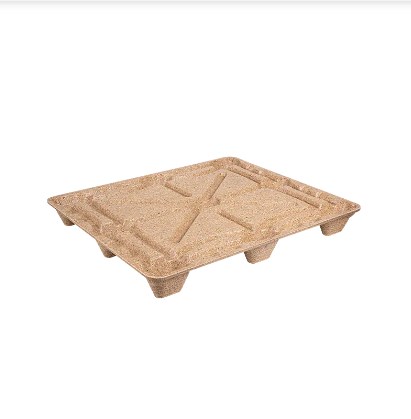
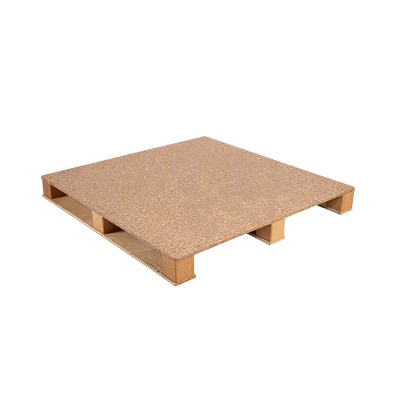
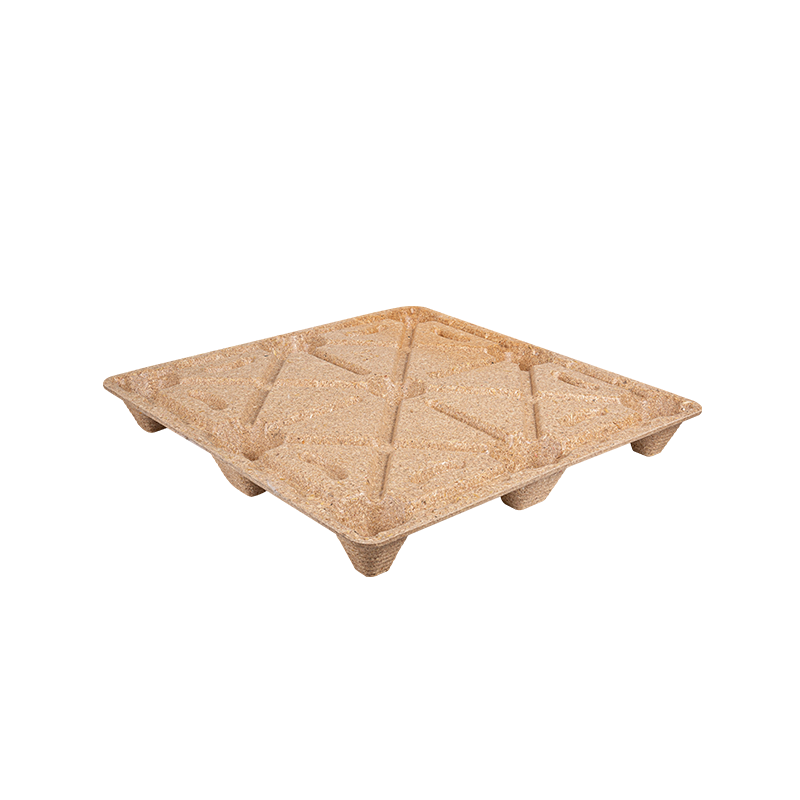
Støpte trepaller, også kjent som presswood-paller, pressede trepaller eller komprimerte trepaller , produseres ved å kombinere preparerte trepartikler eller fibre med et bindemiddel og danne blandingen inne i en oppvarmet form under trykk.
I motsetning til konvensjonelle spikret trepaller, kan palledekket, støtteribber, føttene og gaffelinnføringsgeometrien utformes som én integrert struktur. Denne produksjonstilnærmingen gjør det mulig å redusere løse komponenter, kontrollere pallens geometri, lage nestable design og bruke sagflis, trespon, resirkulert trefiber og andre egnede treforedlingsrester.
For pallekjøpere og -produsenter avhenger imidlertid vellykket forming av støpt trepall av mye mer enn bare å øke pressetrykket. Råstofffuktighet, partikkelfordeling, bindemiddelkjemi, formtemperatur, ladningsvekt, formgeometri, herdetid og kjøling samhandler.
Denne veiledningen forklarer de viktigste tekniske hensynene som er involvert i design og produksjon av støpte trepaller for logistikk- og eksportapplikasjoner.
1. Produksjonsprosess for støpt trepall og kritiske formingsparametre
En typisk støpt pallelinje følger en kontrollert sekvens:
Råvareforberedelse → Knusing og sikting → Tørking og fuktighetsbehandling → Limblanding → Ladingsveiing → Formfylling → Varmpressing → Herding → Avstøpning → Avkjøling → Inspeksjon
Råvareforberedelse
Treflis, sagflis, spon og resirkulert treverk må normalt bearbeides til en rimelig jevn partikkelfordeling før støping.
For store stykker kan forhindre jevn fylling av hulrom, mens en for stor andel finstoff kan øke bindemiddelbehovet og redusere permeabiliteten under varmpressing.
Fuktighetskontroll er spesielt viktig. Publiserte støpte treprosesser bruker vanligvis materiale under omtrent 10 % fuktighet, selv om noen bindemiddelsystemer og produksjonsruter opererer på forskjellige nivåer. Den optimale verdien bør derfor etableres gjennom forsøk i stedet for å kopieres fra en annen produksjonslinje.
Typisk utviklingsvinduer
Følgende verdier skal behandles som utgangspunkt for prosessutvikling, ikke universelle spesifikasjoner .
| Råstoffets tilstand | Startende fuktighetsområde | Muggtemperatur | Effektivt formingstrykk | Typisk utviklingssyklus |
| Fin sagflis / trefiber | 5–10 % | 150–200°C | 2–5 MPa | 2–6 min |
| Blandede resirkulerte trepartikler | 6–10 % | 160–210°C | 2,5–5 MPa | 3–8 min |
| Grovere flak/tråder | Permavhengig | 150–220°C | 2–5 MPa | 3–10 min |
Historiske støpte treprosesser rapporterer støpetemperaturer rundt 150–220°C , trykk på ca 20–80 kg/cm² og støpetider som varierer fra sekunder til flere minutter. Andre støpte trestrengsystemer bruker omtrentlig 300–700 psi med pressesykluser på ca 2–10 minutter , avhengig av tykkelse, tetthet, fuktighet og bindemiddelkjemi.
Det viktige poenget er det treslag alene bør ikke bestemme presseinnstillingene . Partikkelstørrelse, bulkdensitet, bindemiddel, palltykkelse, ribbedybde, formdesign og ladningsfordeling er ofte like viktige.
Anbefalt produksjonsovervåking
For en ny linje inkluderer nyttige QC-sjekkpunkter:
- Råstofffuktighet: hver innkommende batch og minst hver time under produksjonen
- Dosering av bindemiddel: hver formuleringsbatch
- Ladevekt: førstegangsbiter og periodiske kontroller under hvert skift
- Formtemperatur: kontinuerlig registrert
- Trykk trykk og hviletid: registrert for hver syklus der PLS-datalogging er tilgjengelig
- Kritiske dimensjoner: første artikkel pluss planlagt prøvetaking under prosessen
- Pallvekt: periodisk SPC-sampling for å identifisere ladningsvariasjoner
- Destruktive belastningstester: i henhold til den godkjente produksjonsvalideringsplanen
Prosessoptimalisering bør bruke faktiske dimensjons-, tetthets-, fuktighets- og lasttestresultater for å definere det akseptable produksjonsvinduet.
2. Formdesign og verktøy for støpt trepaller
Formen bestemmer mye mer enn pallens utseende. Den kontrollerer materialflyt, strukturell stivhet, hekkeeffektivitet, gaffeltilgjengelighet, lokal tetthet og pålitelighet ved avforming .
Viktige designelementer inkluderer:
Utkastvinkler
Vertikale vegger og dype palleføtter krever tilstrekkelig trekk for å slippe rent fra formen. Et foreløpig design kan begynne rundt 1–3 grader , med ekstra trekk vurdert for dypere hekkeegenskaper eller overflater som er utsatt for å feste seg.
Ribber og forsterkning
I stedet for bare å gjøre hele pallen tykkere, bør forsterkning konsentreres rundt:
- gaffel-entry soner;
- palleføtter;
- dekk overganger;
- områder med høy bøyemoment;
- lastoverføringsveier mellom dekk og støtter.
Myke overganger og sjenerøse indre radier bidrar til å redusere spenningskonsentrasjoner og forbedre materialflyten.
Nestingsgeometri
For nestbare paller bør ingeniører sjekke:
øvre dekk klaring ben avsmalnende hekkedybde separasjon klaring stablet pall høyde
En pall som hekker for tett kan være vanskelig å skille etter lagring, mens overdreven klaring sløser med transportvolum.
Utlufting og materialstrøm
Dype hulrom kan fange opp damp eller hindre materiale i å nå hjørner. Muggventilering, fôrdistribusjon og lokal ladningsplassering bør derfor evalueres før produksjonsverktøy er ferdigstilt.
Nyttige tekniske filer inkluderer vanligvis:
- TRINN
- IGES
- Parasolid
- DXF for 2D-profiler og inspeksjonstegninger
Før de produserer en full produksjonsform, kan produsentene bruke 3D-printede geometrimodeller, maskinerte prototypeinnsatser eller utviklingsverktøy i aluminium for å verifisere palledimensjoner, gaffelklaringer, nesting og pakketilpasning.
En grunnleggende gjennomgang av formdesign bør spørre:
- Kan pallen løsne uten å skade ribber eller føtter?
- Er ladningen i stand til å nå alle dype hulrom?
- Er kritiske områder tykke nok uten unødvendig materiale?
- Kan slitte områder erstattes med innsatser?
- Er varmesonene balansert?
- Kan ventilasjonsåpninger og formflater enkelt rengjøres?
- Kan kritiske dimensjoner måles med repeterbare målere?
3. Treråstoff, lim og overholdelse av amerikansk samsvar
Råvarekostnad er en av attraksjonene ved produksjon av støpte paller fordi egnede prosesser kan benyttes sagflis, trespon, gjenvunne trepartikler og andre rene treforedlingsrester .
Imidlertid må resirkulert råstoff kontrolleres.
Metallfragmenter, plast, maling, overdreven bark, jord eller kjemisk forurenset avfall kan forstyrre støping og kan skape problemer med samsvar eller kvalitet.
Utvalg av perm
Vanlige bindemiddelfamilier i konstruerte treapplikasjoner inkluderer fenolsystemer og isocyanatbaserte bindemidler som MDI.
| Perm Betraktning | Fenol-type bindemiddel | MDI-type bindemiddel |
| Fuktighetsbestandighet | Bra | Veldig bra |
| Strukturell binding | Bra | Høy |
| Herdeforhold | Varmeavhengig | Høyly formulation dependent |
| Formaldehydbidrag | Må vurderes | Ingen tilsatt formaldehyd fra selve isocyanatet |
| Behandlingsfølsomhet | Moderat | Krever nøye fuktighet og håndteringskontroll |
| Kostnad | Ofte konkurransedyktig | Ofte høyere |
Riktig formulering bør balansere mekanisk styrke, fuktmotstand, behandlingstid, utslippskrav, resirkulerbarhet og kostnader.
TSCA Tittel VI og CARB
En vanlig feil er å oppgi at hver støpt trepall automatisk reguleres under TSCA tittel VI .
EPA regulerer spesifikt kompositt treproduktkategorier, inkludert hardtrekryssfiner, fiberplater med middels tetthet og sponplater , sammen med gjeldende ferdigvarer som inneholder de regulerte produktene. Derfor bør en støpt pallprodusent avgjøre om dens spesifikke materialkonstruksjon faller innenfor de regulatoriske definisjonene i stedet for automatisk å hevde at alle støpte paller krever TSCA Tittel VI-sertifisering.
For amerikanske prosjekter bør anskaffelses- og overholdelsesteam gjennomgå:
- råstoff klassifisering;
- bindemiddel kjemi;
- leverandørens sikkerhetsdatablad og teknisk dokumentasjon;
- gjeldende formaldehydkrav;
- dokumentasjon av resirkulert innhold;
- FSC- eller SFI-innkjøpskrav der kjøperen har spesifisert.
ISPM 15 og bearbeidet tre
ISPM 15 adresserer primært fytosanitær risiko fra råt treemballasjemateriale brukt i internasjonal handel.
IPPC-standarden utelukker treemballasje produsert av tre som har blitt behandlet på en måte som gjør den effektivt fri for skadedyrrisiko, med kryssfiner gitt som et typisk eksempel.
Dette bearbeidede tre-prinsippet kan være en viktig fordel for riktig produserte støpte eller presswood-paller. Imidlertid bør eksportører bekrefte klassifiseringen av den spesifikke pallen og kravene til destinasjonslandet i stedet for kun å stole på en markedsføringserklæring.
4. Trimming, dimensjonstoleranser og pallytelsestesting
Etter tømning og avkjøling kan paller kreve kantklipping, fjerning av flash, boring, identifiseringsmerking, sliping eller andre etterbehandlingsoperasjoner.
For gjentatt produksjon kan CNC-trimming gi konsistent:
- pallens lengde og bredde;
- gaffelåpninger;
- hjørne geometri;
- lokaliseringsfunksjoner;
- tilpassede utskjæringer.
I stedet for å bruke unødvendig stramme bearbeidingstoleranser på hele pallen, bør tegningen identifisere funksjonskritiske dimensjoner .
For eksempel kan en utviklingstegning målrette omtrentlig ±1–2 mm på utvalgte kontrollerte dimensjoner og ±2–3 mm på større totaldimensjoner , men faktiske toleranser må bekreftes av støpeevnestudier og produksjonsdata.
Validering av pallytelse
Viktige tester kan omfatte:
- statisk kompresjon;
- dekk bøying;
- dynamisk håndtering;
- håndtering av gaffeltrucker;
- slag- eller fallmotstand;
- stabling stabilitet;
- reolsimulering der pallen er beregnet for reolbruk;
- fuktighetsbetingende tester.
Den nåværende ISO 8611-1:2025 spesifiserer metoder for å evaluere nye flate paller, inkludert testing av nominell belastning, testing av maksimal arbeidsbelastning og sammenligning av holdbarhet. ISO 8611-2:2025 tar for seg ytelseskrav og testvalg.
For amerikanske applikasjoner, ASTM D1185-98a(2025) gir statisk kompresjon, bøyning og dynamiske testmetoder for paller laget av materialer inkludert massivtre og trekompositter. ASTM anbefaler også felttesting for å verifisere ytelsen i det tiltenkte distribusjonsmiljøet.
For kunder som bruker felles 48 × 40 i amerikansk pallefotavtrykk , bør kompatibiliteten også kontrolleres mot kundens gaffeltrucker, pallejekker, transportører, stativer, strekk-innpakningssystemer og lagerautomatisering.
5. Skalering av støpt pallproduksjon: Kostnad, gjennomstrømning og feilsøking
En vellykket prototype produserer ikke automatisk en økonomisk produksjonslinje.
Når man skalerer fra pilotproduksjon til flere skift, bør produsentene spore:
syklustid, oppetid, formtilgjengelighet, byttetid, tørkekapasitet, limblandingskapasitet, arbeid, skrothastighet og kjøletid.
En enkel enhetskostnadsmodell kan skrives som:
Enhetskostnad = Tre Råstoff Bindemiddel Energi Arbeid Vedlikehold Skrap Mold Avskrivning Utstyr Avskrivning
For mugginvestering:
Muggkostnad per pall = Total mugginvestering ÷ Forventet levetidsproduksjon
En produksjonsmodell bør derfor inneholde:
| Kostnad / Production Variable | Inndata |
| Trykk på syklustid | min/syklus |
| Hulrom per form | stk |
| Driftstider | time/dag |
| OEE | % |
| Arbeidsdager | dager/år |
| Årlig produksjon | paller/år |
| Vedforbruk | kg/pall |
| Permforbruk | kg/pall |
| Elektrisitet / termisk energi | per pall |
| Skraprate | % |
| Mugginvestering | USD |
| Forventet mugglevetid | sykluser |
Dette lar kjøpere sammenligne økonomien til én presse med flere former, flere presser eller høyere automatiseringsnivåer.
Vanlige støpefeil
| Defekt | Mulig årsak | Første sjekk | Korrigerende handling |
| Ufullstendig fylling | Utilstrekkelig ladning eller dårlig distribusjon | Ladevekt | Rebalanser ladeplassering |
| Tomrom i overflaten | Fuktighet eller bindemiddel inkonsekvens | Fuktighet og blanding | Riktig tørking og blanding |
| Warpage | Ujevn oppvarming eller kjøling | Mugg temperatur kart | Balanser oppvarming og kjøling |
| Svake ribber | Dårlig materialflyt | Ribbehulefylling | Endre distribusjon eller formgeometri |
| Delaminering | Ufullstendig kur | Syklus og perm | Juster herdeforholdene |
| Overflødig blits | Overlading eller muggslitasje | Lukkeflater | Reduser kostnad eller service mugg |
Trenddata bør brukes når det er mulig. En gradvis økning i pallvekt, blink, temperaturvariasjoner eller dimensjonsdrift kan avsløre et prosessproblem før store feil oppstår.
Utvikle en tilpasset støpt trepall med Ronsun
Den mest effektive støpte palldesignen starter med selve logistikkapplikasjonen.
Når man diskuterer nytt palleprosjekt med Ronsun Import & Export Co., Ltd. , nyttig informasjon inkluderer:
- nødvendig palllengde, bredde og høyde;
- krav til statisk og dynamisk belastning;
- gaffeltruck og pallejack-inngang;
- lagringsforhold for gulv, stabel eller stativ;
- hekkekrav;
- eksport destinasjoner;
- årlig innkjøpsvolum;
- krav til miljø eller resirkulert innhold;
- nødvendig testing eller samsvarsdokumentasjon.
Ronsun kan samarbeide med kjøpere for å evaluere pallespesifikasjoner, støpte pallstrukturer, materialalternativer, prøvekrav og tilpassede prosjektbehov.
For spesialtilpasset støpt trepaller eller teknisk vurdering, kontakt Ronsun Import & Export Co., Ltd. gjennom ronsun-ecopallet.com med palletegningen din, mållast, applikasjon og forventet innkjøpsvolum.
FAQ
Hvilket trykk, temperatur og syklustid brukes vanligvis for støpte trepaller?
Publiserte støpte treprosesser dekker store områder, men ca 150–220°C, 2–5 MPa og flere minutter per syklus kan brukes som en innledende utviklingsreferanse. Endelige parametere må valideres for det spesifikke råstoffet, bindemiddelet, tykkelsen og formen.
Hvordan bør en nestbar palleform av støpt tre utformes?
Formen skal ta hensyn til trekkvinkel, avsmalnende føtter, hekkeklaring, forsterkningsribber, gaffelinnføringsgeometri, materialflyt, ventilering, jevnhet i oppvarming og avforming.
Hvilket lim er best for amerikansk støpte palleapplikasjoner?
Det finnes ikke en eneste beste perm. MDI-baserte systemer kan gi sterk fuktbestandig binding, mens fenolsystemer er veletablerte for slitesterkt konstruert tre. Utvalget bør ta hensyn til ytelse, prosessforhold, utslipp, kostnader og regulatorisk anvendelighet.
Hvilke standarder brukes for å teste lastekapasitet for støpte paller?
Vanlige referanser inkluderer ISO 8611-1:2025, ISO 8611-2:2025 og ASTM D1185-98a(2025) . Den riktige testsekvensen avhenger av det tiltenkte håndterings- og lagringsmiljøet.
Hvordan beregnes ROI for støpt pall?
Estimer årlig produksjon først, og beregn deretter råstoff, bindemiddel, arbeidskraft, energi, vedlikehold, skrap, utstyrsavskrivning og muggavskrivning per pall. Sammenlign den resulterende enhetskostnaden med gjeldende pallkjøp og logistikkkostnad.
Hva er de vanligste støpte pallefeilene?
Typiske problemer inkluderer ufullstendig hulromfylling, hulrom i overflaten, overdreven flamme, svake ribber, delaminering, klebing og vridning. Feilsøking bør begynne med ladevekt, fuktighet, bindemiddeldosering, formtemperatur, trykkhistorikk og kjøleforhold.