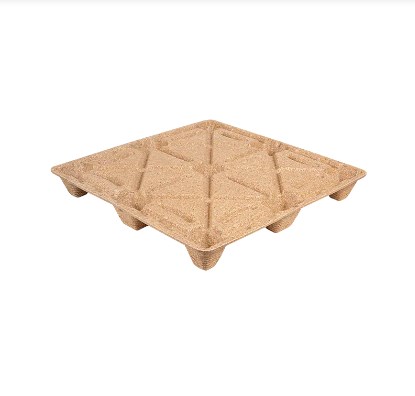
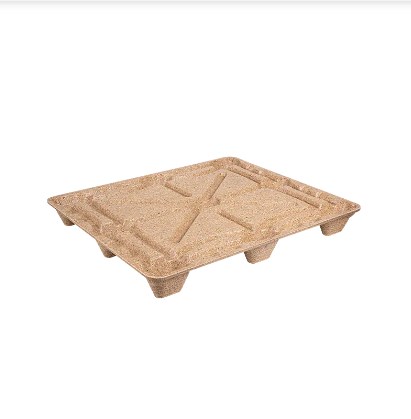
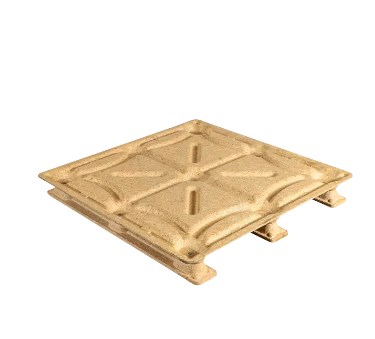
Å redusere pallevekten kan redusere materialforbruket, forenkle håndteringen og redusere mengden emballasjemasse som transporteres med hver forsendelse. Men for støpte trepaller er lettvekt ikke bare et spørsmål om å bruke mindre fiber. Fjern materialet fra feil sted, og resultatet kan være overdreven dekkbøyning, svake føtter, skadede gaffelinngangsområder eller redusert stablingsytelse.
Den tekniske utfordringen er derfor mer presis: produsenter må eliminere unødvendig masse samtidig som de bevarer materialet og den strukturelle støtten som kreves i områder med høy belastning. Formgeometri, tetthetsfordeling, trepartikkelforberedelse, bindemiddeldosering, ladningsvekt og varmpressparametere bidrar alle til den endelige styrke-til-vekt-balansen.
Kjerneprinsipp: Målet er ikke å produsere en lettest mulig pall. Det er å produsere den letteste pallen som konsekvent oppfyller ytelseskravene til den tiltenkte logistikkapplikasjonen.
Pallevekt er et teknisk mål, ikke bare et materialbesparende mål
Hvert kilo som legges til en pall får konsekvenser. Mer vekt betyr normalt mer trefiber og bindemiddel, ekstra materialkostnader og mer emballasjemasse som beveger seg gjennom forsyningskjeden. For forsendelser som nærmer seg nyttelastgrenser for lastebiler eller containere, kan egenvekt på paller også redusere mengden salgbar last som kan fraktes.
Den motsatte ytterligheten skaper et annet problem. En pall som har blitt aggressivt lettet kan fortsatt se akseptabel ut mens den viser overdreven bøyning under belastning, lokal svakhet rundt føttene eller utilstrekkelig motstand mot gjentatt gaffeltruckhåndtering.
Dette er grunnen til at utvikling av støpte paller i økende grad fokuserer på styrke-til-vekt effektivitet heller enn vekt alene. Produsenter bestemmer den strukturelle ytelsen som kreves for applikasjonen og jobber deretter bakover for å optimalisere materialbruken.
For tung Høyere materialforbruk Høyere transportmasse Potensielt unødvendig tetthet
OPTIMER
For lett Høyere nedbøyningsrisiko Svake lokale strukturer Redusert håndteringsholdbarhet
Riktig design avhenger også av hvordan pallen skal støttes. En pall som hviler helt på gulvet opplever forskjellige påkjenninger enn en pall som støttes på lagerreolbjelker eller håndteres gjentatte ganger av gaffeltrucker. Av denne grunn bør vektreduksjon alltid vurderes mot definerte belastnings- og håndteringsforhold.
Formgeometri bestemmer hvor materiale faktisk er nødvendig
En av de viktige egenskapene til produksjon av støpte trepaller er at pallen kan formes som en integrert tredimensjonal struktur. I stedet for kun å stole på uniforme brett og blokker, kan ingeniører lage ribber, føtter, buede overganger og forsterkede gaffelinngangssoner direkte i formen.
Dette gjør det mulig å plassere mer materiale der det strukturelle kravet er stort og redusere unødvendig materiale der spenningene er lavere.
| Palleområde | Primær mekanisk etterspørsel | Typisk vektkontrollstrategi |
| Dekk senter | Bøyning og fordelt last | Bruk ribber eller konturer for å øke stivheten uten å øke tykkelsen jevnt |
| Føtter | Komprimering, stabling og lokal påvirkning | Oppretthold tilstrekkelig lokalt materiale og tetthet |
| Gaffel-inngang områder | Gjentatt håndtering og støt | Forsterk geometrien rundt kontaktsonene |
| Hjørner | Håndtere påvirkning og lokalt stress | Oppretthold kontrollert tykkelse og jevne overganger |
| Lavstressede overflater | Begrenset strukturell etterspørsel | Fjern unødvendig volum der testing bekrefter at det er trygt |
Ribbene kan legge til stivhet uten å legge til full-dekks tykkelse
Å øke tykkelsen på et helt pallebrett er en enkel måte å legge til materiale på, men det er sjelden den mest effektive måten å øke stivheten på. Riktig plasserte ribber kan øke seksjonsdybden til strukturen og forbedre motstanden mot bøyning mens materialet konsentreres langs viktige lastbaner.
Det samme prinsippet er mye brukt i støpte industrielle komponenter: geometri gjør en del av det strukturelle arbeidet slik at materialet ikke trenger å gjøre alt gjennom massen alene.
Føtter og overgangssoner kan ikke lettes vilkårlig
Palleføtter bærer konsentrert last og overfører disse lastene inn i dekket. Områdene som forbinder føtter, ribber og hoveddekket kan derfor oppleve høye lokale påkjenninger.
Hvis lettvekting skaper brå tykkelsesendringer eller utilstrekkelig materiale rundt disse overgangene, kan pallen utvikle svake soner selv om dens gjennomsnittlige tetthet forblir akseptabel. Avrundede overganger, tilstrekkelige radier og kontrollert lokal forsterkning kan bidra til å fordele stress mer effektivt.
Design leksjon: Å fjerne 500 gram fra et dekk med lav stress kan ha svært liten effekt på ytelsen. Å fjerne samme mengde fra en kritisk fot- eller ribbeovergang kan ha en mye større strukturell konsekvens.
Tetthetskontroll er like viktig som pallegeometri
Pallvekt er nært knyttet til støpt volum og materialtetthet. Selv når to paller kommer fra samme form, kan endringer i ladevekt, fuktighet, partikkelpakking eller presseoppførsel gi forskjellige ferdige vekter.
Høyere tetthet forbedrer ofte partikkelkontakt og kan øke strukturell stivhet, men maksimering av tetthet er ikke automatisk ønskelig. For høy tetthet øker råvareforbruket og pallemassen og kan gi liten tilleggsverdi når den nødvendige ytelsen allerede er oppnådd.
I den andre enden av området kan utilstrekkelig tetthet resultere i overdreven porøsitet, dårlig lokal binding, høyere nedbøyning og redusert motstand mot slag.
Vektoptimaliseringsprinsipp Mål den laveste stabile tettheten som gjentatte ganger tilfredsstiller pallens nødvendige strukturelle ytelse.
Gjennomsnittlig tetthet forteller ikke hele historien
To paller kan ha nøyaktig samme ferdigvekt, men utfører forskjellig fordi materialet deres er ulikt fordelt.
Tenk på to paller med lik masse. I den første er tilstrekkelig materiale konsentrert rundt føttene, ribbeina og andre bærende strukturer. I det andre forblir overflødig materiale i områder med lav belastning mens føttene er relativt underfylte. Skalaene viser det samme antallet, men deres strukturelle effektivitet er forskjellig.
Av denne grunn må produsentene kontrollere begge deler total tetthet og lokal tetthetsfordeling . Konsekvent mugglading, partikkelflyt og pressing er avgjørende for å oppnå denne balansen.
Partikkelstørrelsen påvirker hvor effektivt materialet kan brukes
Resirkulerte trerester som brukes til støpte paller kan inneholde partikler av forskjellige størrelser og former. Den fordelingen påvirker hvor lett materialet fyller formen, hvor tett partikler pakker sammen og hvor mye bindemiddel som kreves for å skape en stabil struktur.
Overdimensjonerte partikler kan gjøre tynne partier vanskelige å fylle
Store partikler kan ikke lett fordeles i smale ribber, hjørner eller dype støpte deler. Dårlig fylling kan skape tomrom eller områder med lav tetthet, noe som fører til at produsenter kompenserer ved å øke den totale ladevekten. Det tilfører masse uten nødvendigvis å løse det virkelige problemet.
For høye bøter kan øke etterspørselen etter bindemiddel
Svært fine partikler har et høyt overflateareal i forhold til massen. Når andelen finstoff øker betydelig, kan limbehovet og prosessatferden endres. En formulering designet for én partikkelfordeling kan derfor bli mindre effektiv hvis råstoffet skifter mot mye finere materiale.
| Råstoffets tilstand | Mulig produksjonseffekt | Mulig vektkonsekvens |
| For mange overdimensjonerte partikler | Dårlig utfylling av detaljerte områder | Ekstra kostnad kan brukes til å kompensere |
| For høye bøter | Høyere overflate og forskjellig etterspørsel etter bindemiddel | Potensiell økning i harpiks eller tetthet |
| Svært variabel partikkelblanding | Endring av bulkdensitet mellom batcher | Vekten på ferdig pall blir mindre stabil |
| Kontrollert partikkelfordeling | Mer forutsigbar fylling og komprimering | Mer stabil ladning og ferdig vekt |
Målet er derfor ikke å identifisere én universell partikkelstørrelse for hver støpt pall. Produsenter etablerer en partikkelstørrelsesfordeling som fungerer med den spesifikke formgeometrien, bindemiddelsystemet, presseforholdene og nødvendig pallytelse.
Bindemiddeloptimalisering kan redusere massen – men for lite skaper falske besparelser
Lim bidrar også til total pallmasse og kostnad. Å redusere bindemiddeldosering kan se ut til å være en enkel lettvektsstrategi, men forholdet mellom bindemiddelinnhold og ytelse er ikke lineært.
Hvis bindemiddelnivået faller under det validerte behandlingsområdet, kan produsenter se redusert intern binding, større følsomhet for fuktighet, svakere slagytelse eller økte skraphastigheter. Enhver liten materialbesparelse kan fort forsvinne hvis flere paller mislykkes ved inspeksjon eller fungerer dårlig i service.
Bedre distribusjon kan være mer verdifull enn mer lim
En vanlig prosessutfordring er ujevn bindemiddelfordeling. Noen områder av fiberblandingen kan bli harpiksrike mens andre får utilstrekkelig lim. Å øke den totale bindemiddeldosen kan delvis skjule problemet, men det løser ikke den underliggende mangelen på ensartethet.
Mer konsistent fiberfuktighet, kontrollert partikkelfordeling, stabil limviskositet og effektiv blanding kan tillate produsenter å oppnå pålitelig binding uten å bruke for mye harpiks som en sikkerhetsmargin.
Materialeffektivitet kommer ikke bare fra å redusere spesifikasjoner. Forbedring av prosesskonsistens kan redusere behovet for overflødig fiber og bindemiddel som tidligere ble tilsatt for å kompensere for produksjonsvariasjon.
Charge Weight Control forhindrer både overvektige og svake paller
Før varmpressing tilføres en avmålt mengde tilberedt fiber og bindemiddel i formen. Dette blir ofte referert til som avgiften. Konsistensen av denne ladningen har direkte innflytelse på ferdig pallevekt.
En for høy ladning kan gi en overvektig pall, øke materialforbruket og bidra til å blinke rundt muggspalteområder. En utilstrekkelig ladning kan skape ufullstendig fylling, tynne ribber, svake føtter eller soner med lav tetthet.
Forberedelse av råstoff → Bindemiddelblanding → Målt ladning → Varmpressing → Ferdig pallevekt
Vektbasert dosering er spesielt nyttig når resirkulert fiber er involvert fordi bulkdensiteten kan endres mellom materialpartier. Et traktvolum som inneholdt en gitt masse i går kan inneholde en annen masse i dag hvis partikkelstørrelse, fuktighet eller komprimering endres.
Ferdig pallevekt er også et produksjonssignal
Produsenter kan bruke ferdigvekt som mer enn en produktspesifikasjon. Den kan fungere som en tidlig prosesskontrollindikator.
Hvis paller fra samme form gradvis blir tyngre, kan årsaken inkludere økende ladningsvekt, endret fuktighet, forskjellig råstoff-bulkdensitet eller høyere bindemiddeltilsetning. Hvis vektvariasjonen plutselig øker, kan det tyde på at oppstrøms materialpreparering har blitt mindre stabil.
| Vekttrend | Mulig område å undersøke |
| Gjennomsnittlig vekt øker gradvis | Ladeinnstillinger, fuktighet, bindemiddeldosering eller råstofftetthet |
| Gjennomsnittlig vekt avtar gradvis | Underlading, materialflytendringer eller doseringskalibrering |
| Vektvariasjonen øker | Råstoffets konsistens, fuktighetsvariasjon eller doseringsustabilitet |
| Riktig vekt men svakere testresultater | Tetthetsfordeling, binding eller presseforhold i stedet for total masse |
Varmpressing avgjør om mindre materiale fortsatt kan yte pålitelig
Lettvektsdesign avhenger av en stabil støpeprosess. Selv en godt designet pall med nøye forberedt materiale kan miste ytelsen hvis trykk, temperatur eller herdetid varierer utover det validerte produksjonsvinduet.
Press
Kontrollerer konsolidering, partikkelkontakt og endelig strukturell tetthet. Utilstrekkelig press kan føre til dårlig konsoliderte regioner.
Temperatur
Påvirker bindemiddelherding, trefiberadferd og fuktighetsbevegelse under støpesyklusen.
Dveletid
Gir tid til konsolidering og limherding. Utilstrekkelig tid kan gjøre intern binding ufullstendig.
Fuktighet
Samvirker med varmeoverføring, fiberplastisering og damputvikling under pressing.
Dette forholdet forklarer hvorfor materialreduksjon vanligvis bør følge prosessstabilisering i stedet for å gå foran den. Hvis en produsent reduserer ladevekten før fuktighet, temperatur og dosering er under kontroll, kan naturlig produksjonsvariasjon presse noen paller under den nødvendige ytelsesterskelen.
En mer pålitelig tilnærming er å etablere en stabil grunnlinje, redusere vekten i kontrollerte trinn, teste den resulterende pallen og identifisere punktet der ytterligere materialreduksjon begynner å kompromittere stivhet, holdbarhet eller håndteringsytelse.
Hvordan produsenter bekrefter at en lettere pall fortsatt er sterk nok
Et lettere design bør ikke godkjennes på utseende eller beregnet vektbesparelse alene. Ytelsen må verifiseres på den ferdige pallen under lasteforhold som er representative for den tiltenkte bruken.
ISO 8611-1:2025 gir testmetoder for å evaluere nye flate paller og grupperer disse metodene rundt nominell lasttesting, maksimal arbeidslasttesting og holdbarhetssammenligning. ISO 8611-2:2025 tar for seg ytelseskrav for å etablere nominelle laster og velge tester for ulike håndteringsmiljøer.
Standardene forsterker også et viktig ingeniørprinsipp: laboratoriebelastningstesting eliminerer ikke verdien av å validere en spesifikk palldesign i dets faktiske driftsmiljø.
Dimensjoner Verifiser total størrelse, fotgeometri, gaffelåpninger og kritiske støpte funksjoner.
Ferdig vekt Bekreft at produksjonen forblir innenfor det definerte produksjonsområdet.
Bøying og avbøyning Vurder hvordan pallen oppfører seg under relevante støtte- og nyttelastforhold.
Komprimering Kontroller lastoverføringen gjennom dekk, føtter og stablekonstruksjoner.
Dynamisk håndtering Vurder gjentatte gaffeltruckinnkjøringer, bevegelser og praktiske håndteringsbelastninger.
Holdbarhet Bestem om gjentatt håndtering endrer pallytelse over tid.
Hver vektreduksjonsendring har en ytelsesvariabel som må kontrolleres på nytt
| Optimaliseringsendring | Hva bør revalideres? |
| Reduser dekktykkelsen | Bøyestivhet og nedbøyning |
| Reduser total ladningsvekt | Samlet belastningsytelse og formfylling |
| Endre ribbegeometri | Lokale påkjenninger og dekkstivhet |
| Reduser bindemiddeldosen | Intern binding og fuktytelse |
| Reduser gjennomsnittlig tetthet | Slag-, kompresjons- og håndteringsbestandighet |
| Endre partikkelfordelingen | Fyllingskonsistens, styrke og produksjonsvariasjon |
Dette er også grunnen til at pallelastklassifiseringer ikke bør tolkes uten kontekst. Statisk lasting, dynamisk håndtering og støttede eller statiske forhold kan stille svært forskjellige krav til samme pall.
Lavere pallevekt kan redusere kostnadene utover råvarer
Når den nødvendige styrken er bevart, kan lavere pallevekt generere fordeler utover bare å spare trefiber.
Mer nyttelast kan være tilgjengelig i vektbegrensede forsendelser
Vurder en illustrerende forsendelse med 1000 paller. Hvis ingeniøroptimalisering reduserer hver pall med 2 kg uten å endre dens påkrevde ytelse, frakter forsendelsen 2000 kg mindre pallets taramasse.
Det gir ikke automatisk en fraktbesparelse. Hvis lastebilen eller containeren når volumgrensen lenge før nyttelastgrensen, kan fordelen være begrenset. Men i vektbegrensede forsendelser kan lavere egenvekt på paller gi mer kapasitet tilgjengelig for kommersiell last.
Lavere masse kan forenkle håndtering av tompall
Vekt påvirker også bevegelser før og etter pallen frakter last. Store logistikkoperasjoner kan håndtere tusenvis av tomme paller mellom produksjonslinjer, lager og oppstillingsområder. Å redusere unødvendig masse kan forbedre materialhåndteringseffektiviteten når den gjentas over store pallevolum.
Materialeffektivitet støtter et mer ressurseffektivt produkt
Å bruke mindre fiber og bindemiddel for den samme nødvendige logistikkfunksjonen kan også forbedre materialeffektiviteten. Denne fordelen eksisterer imidlertid bare hvis den lettere pallen opprettholder sin tiltenkte ytelse og ikke øker skaden eller for tidlig utskifting.
Illustrativ vektbesparende beregning
2 kg Vektreduksjon per pall
1000 Paller sendes
2000 kg Mindre emballasjemasse flyttet
Dette eksemplet illustrerer kun effekten av pallets egenvekt. Faktiske fraktbesparelser avhenger av nyttelastgrenser, forsendelsesvolum, palledimensjoner og transportkonfigurasjon.
Målet er ikke den letteste pallen - det er den mest effektive pallen
Vektoptimalisering i produksjon av støpte trepaller er til syvende og sist en øvelse i strukturell effektivitet. Produsenter kan ikke oppnå pålitelig lettvekt ved ganske enkelt å fjerne fiber eller redusere bindemiddeldosen over hele produktet.
I stedet koordinerer vellykkede design formgeometri, ribbeplassering, lokal tetthet, partikkelfordeling, limkontroll, ladningsvekt og varmepresseforhold . Materiale bevares rundt kritiske bærende områder og reduseres kun der tekniske analyser og testing viser at det er unødvendig.
Resultatet bør ikke bedømmes ut fra pallens vekt alene. En genuint effektiv pall bruker minimal praktisk mengde materiale samtidig som den fortsetter å gi dimensjonsstabiliteten, lasteytelsen og håndteringsbestandigheten som kreves av logistikksystemet.
Evaluering av støpt trepalls vekt og belastningskrav?
Ronsun Import & Export Co., Ltd. leverer palleløsninger for støpt tre for industriell logistikk, lager og internasjonal frakt. Pallspesifikasjoner kan evalueres i henhold til dimensjoner, lastvekt, håndteringsmetoder, lagringsforhold og brukskrav.
Ofte stilte spørsmål
Har en lettere støpt trepall automatisk lavere styrke?
Nei. Palleytelse avhenger av strukturell geometri, lokal tetthet, fiberfordeling, bindemiddelytelse og produksjonsforhold. En lettere pall med effektive ribber og forsvarlig forsterkede lastbærende områder kan yte annerledes enn en tyngre konstruksjon som bruker materialet mindre effektivt.
Hva bestemmer vekten til en støpt trepall?
Viktige faktorer inkluderer pallens dimensjoner og geometri, formtetthet, fiberladningsvekt, fuktighetsinnhold, bindemiddeldosering og materialfordeling gjennom formen.
Kan produsenter ganske enkelt redusere mengden trefiber for å gjøre en palle lettere?
Å redusere fiber uten redesign og testing kan skape ufullstendig fylling, områder med lav tetthet, overdreven avbøyning eller svake føtter og ribber. Vektreduksjon bør utføres i kontrollerte trinn og etterfulgt av dimensjons- og ytelsesvalidering.
Hvordan hjelper ribber med å redusere vekten av støpt pall?
Ribber øker den strukturelle dybden og stivheten i utvalgte områder, slik at produsentene kan forsterke viktige lastebaner uten å gjøre hele pallebrettet jevnt tykkere.
Hvorfor kan to støpte trepaller med samme vekt ha ulik styrke?
Total masse viser ikke hvor materialet befinner seg. Forskjeller i lokal tetthet, ribbegeometri, bindemiddelfordeling, partikkelpakking og presseforhold kan gi betydelig forskjellig strukturell ytelse ved samme ferdige vekt.
Hvordan skal kjøpere sammenligne pallevekt og lastekapasitet?
Kjøpere bør vurdere den oppgitte lasttilstanden, pallstøttemetoden, nedbøyningen, håndteringsmiljøet og holdbarheten i stedet for å sammenligne kun pallemasse mot én overskriftslast. Statiske, dynamiske og reolforhold kan stille svært forskjellige krav til pallen.